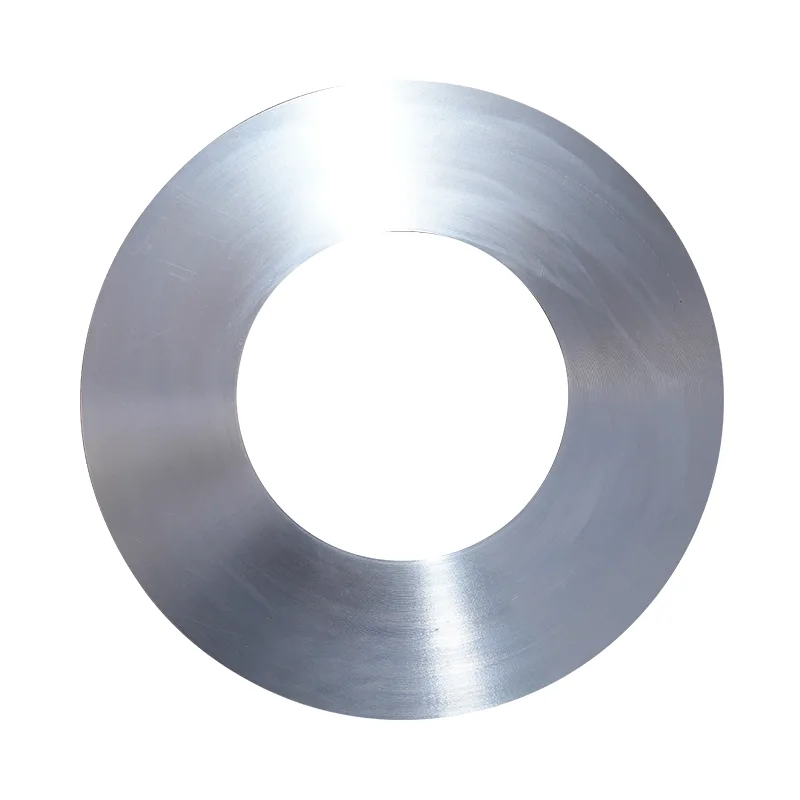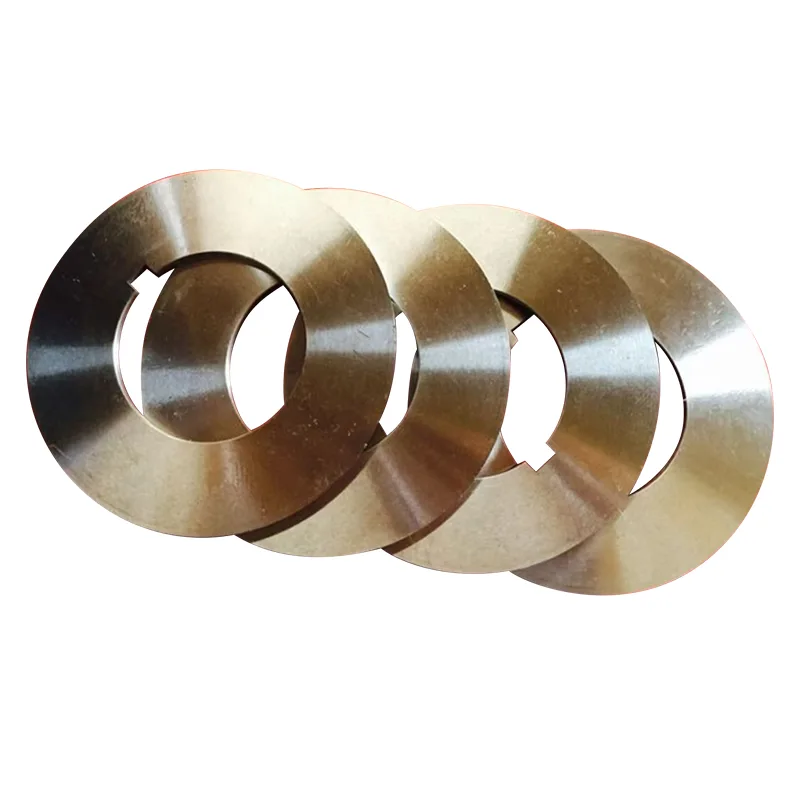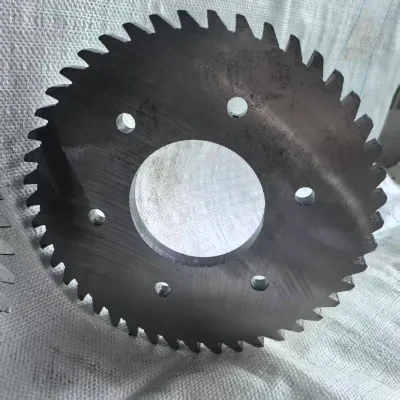
Bagi pengitar semula dan pemproses getah, bilah pemotong adalah nadi bagi sebarang operasi carik tayar. Ia juga merupakan bahan habis pakai yang paling mahal. Ramai pengurus loji menghadapi soalan yang sama berulang kali: mengapa bilah cepat haus, mengapa output terus menurun, dan mengapa setiap penggantian bermakna masa henti berjam-jam dan invois yang berat? Jawapannya selalunya bukan pada bahan bilah sahaja, tetapi pada geometri canggih. **Bilah serong yang besar** boleh mengubah cara mesin pencincang anda menggigit menjadi getah yang keras, dan ia mungkin merupakan peningkatan paling mudah yang dibayar sendiri dalam masa beberapa minggu.
**Mengapa Sudut Pemotongan Menentukan Kecekapan Pencincangan**
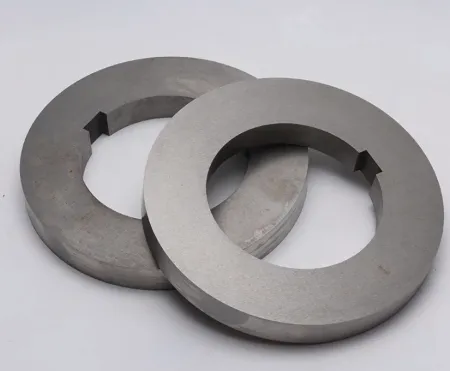
Apabila alat bermata lurus mengenai dinding sisi tayar tebal, daya hentaman tertumpu pada talian sentuhan sempit. Getah tahan, tepi cepat kusam, dan motor perlu bekerja lebih keras untuk menyelesaikan setiap pemotongan. Sebaliknya, a**bilah serong besar**menyebarkan beban pemotongan ke atas permukaan bersudut yang lebih luas. Tepi berbentuk baji menembusi getah dengan rintangan yang kurang, menghasilkan potongan yang lebih bersih, dan mengekalkan daya pemprosesan yang stabil walaupun semasa menyalurkan tayar trak berat atau selongsong tali pinggang keluli. Inilah sebabnya mengapa semakin banyak pengendali mesin pencincang menukar set pisau mereka kepada reka bentuk serong besar apabila mereka membina semula pemutar mereka.
**Cara Bilah Serong yang Besar Menurunkan Jumlah Kos Operasi**
Kos bukan sekadar tanda harga pisau. Jumlah kos operasi termasuk penggunaan tenaga, kekerapan penggantian, masa henti dan buruh. Oleh kerana geometri bilah ini memotong dengan daya yang kurang, motor mengeluarkan arus yang lebih sedikit bagi setiap tan bahan, menjimatkan tenaga elektrik selama berbulan-bulan berjalan berterusan. Tepi bersudut juga mengekalkan ketajamannya lebih lama, yang bermaksud lebih sedikit penukaran dan kurang sekerap yang dihasilkan di antara tingkap penyelenggaraan. Apabila pemutar dilengkapi dengan aloi haus tinggi yang dirawat haba dengan betul**bilah serong besar**, loji sering melaporkan menggandakan selang perkhidmatan berbanding dengan pisau rata konvensional, secara langsung meningkatkan bahagian bawah.
**Cara Memilih Bilah Yang Tepat untuk Barisan Pengeluaran Anda**
Memilih pisau yang betul bukanlah satu keputusan yang sesuai untuk semua. Anda harus menilai bahan bilah (gred keluli aloi seperti Cr12MoV atau aloi kromium tinggi), rawatan haba dan tahap kekerasan, dan sudut serong tepat dipadankan dengan bahan suapan anda. Jika anda memproses keseluruhan tayar dengan tali pinggang keluli, kelebihan yang lebih keras dan sudut yang sederhana akan memberi anda perkhidmatan yang lebih baik; jika anda kebanyakannya memotong blok getah lembut, serong yang lebih curam memberikan anda potongan yang lebih pantas dan licin. Sentiasa tanya pembekal anda sama ada bilah boleh disesuaikan dengan dimensi pemutar anda dan sama ada perkhidmatan mengisar semula tersedia, kerana bilah yang boleh diasah semula beberapa kali bernilai jauh lebih tinggi daripada pisau murah yang mesti diganti.
Menaik taraf kepada a**bilah serong besar**bukan trend; ia adalah peningkatan yang boleh diukur dalam kecekapan, ketahanan dan kawalan kos. Jika mesin pencincang anda kehilangan daya pemprosesan, terbakar melalui pisau, atau bergelut dengan suapan yang sukar, sudah tiba masanya untuk menyemak geometri bilah anda dan bercakap dengan pengilang yang boleh merekayasa penyelesaian yang tepat untuk talian anda. Mulakan dengan satu rotor, ukur hasilnya, dan biarkan nombor menentukan untuk anda.