Kebanyakan bengkel kitar semula bersaiz kecil dan sederhana di Indonesia berjalan 8 hingga 16 jam sehari, memproses tayar sekerap yang dicampur dengan tali keluli dan gentian. Pemotong biasa kehilangan ketajaman dengan cepat, menarik bahan getah dan bukannya mengguntingnya dengan bersih, dan membawa beban tambahan pada galas mesin pencincang dan motor. Apabila bilah gagal tanpa diduga, kilang kehilangan hasil daripada pesanan yang tertangguh dan tenaga kerja tambahan untuk pembongkaran dan penggantian.
Sektor kitar semula getah di Indonesia, Malaysia dan Thailand terus berkembang sejak beberapa tahun kebelakangan ini. Ladang getah yang banyak dan jumlah sisa tayar yang besar mendorong kilang tempatan untuk menaik taraf peralatan penghancuran. Ramai pengurus loji menghadapi kehausan bilah yang kerap, kerepek tepi dan kualiti pemotongan yang tidak stabil, yang secara langsung menyebabkan penutupan pengeluaran dan kos operasi yang lebih tinggi. Memilih bilah mesin pencincang getah yang betul dan pengeluar yang dipercayai menjadi tugas utama bagi pelabur kitar semula tempatan.
Kebanyakan masalah burr bukan hanya disebabkan oleh kekerasan bilah yang rendah. Pelbagai faktor berfungsi bersama untuk merosakkan jalur siap. Tetapan kelegaan bilah yang salah, struktur bahan yang tidak stabil dan rawatan haba yang lemah bagi alat pemotong semuanya membawa kepada hasil pemotongan yang tidak konsisten. Bilah gred rendah kehilangan ketajaman tepi dengan cepat di bawah operasi berkelajuan tinggi yang berterusan. Apabila alat canggih itu haus, pengendali perlu menghentikan pengeluaran untuk pembongkaran, pengisaran atau penggantian, yang mengurangkan pengeluaran dan meningkatkan perbelanjaan buruh.
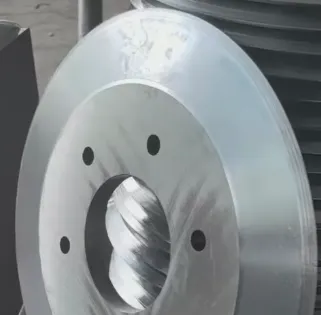
Sisa tayar kereta dan lori mengandungi dawai keluli padat di dalam lapisan getah. Bilah mesin pencincang biasa tidak direka bentuk untuk menahan hentaman berulang terhadap kord keluli. Selepas tempoh berjalan yang singkat, tepi cepat haus, retak atau serpihan. Operator perlu menghentikan mesin untuk pembongkaran, penggantian dan penentukuran semula. Bilah kecil tayar dawai keluli 300mm menggunakan formulasi keluli aloi khas, yang mengimbangi kekerasan dan rintangan hentaman, jadi ia boleh memotong getah secara berterusan bersama-sama wayar keluli dalaman tanpa mudah pecah tepi.
Tayar yang dibenamkan dengan dawai keluli membawa cabaran besar kepada peralatan kitar semula. Bilah biasa cepat haus, mudah retak akibat hentakan, dan memerlukan penggantian yang kerap. Perubahan bilah yang kerap menghentikan pengeluaran, meningkatkan belanjawan alat ganti dan melengahkan jadual penghantaran. Banyak pengendali loji kitar semula sedang mencari bilah tahan lama yang mengekalkan ketajaman di bawah beban berat yang berterusan.
Celahan membujur untuk keluli rata memerlukan bilah untuk mengekalkan hentaman dan geseran berulang apabila memotong keluli karbon, kepingan tergalvani dan jalur aloi nipis. Banyak bilah generik menggunakan rawatan haba yang mudah, yang membawa kepada lelasan tepi yang cepat dan pembentukan burr selepas waktu berjalan yang singkat. Sebaik sahaja bahagian canggih hilang ketajaman, jalur keluli siap akan mempunyai tepi yang tidak rata, yang mencetuskan penolakan produk dan penutupan mesin yang tidak dijangka.
Bilah ricih membujur keluli rata yang berkelayakan mesti mengimbangi kekerasan dan keliatan. Kekerasan yang terlalu tinggi membawa risiko keretakan, manakala kekerasan yang rendah mengakibatkan haus yang cepat. Imbangan ini adalah kesukaran teknikal utama yang tidak dapat dikendalikan oleh kebanyakan kilang bilah kecil. Xinzhe Tools telah mengumpul pengalaman bertahun-tahun dalam pengeluaran alat pemotong logam untuk menangani masalah ini.
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami. Dasar Privasi
 22 2026-10
 20 2026-10
 19 2026-10
 13 2026-10
 09 2026-10
 30 2026-09